


1. คุณสมบัติพื้นฐานที่วัสดุเครื่องมือควรมี
การเลือกใช้วัสดุของเครื่องมือมีผลอย่างมากต่ออายุการใช้งานของเครื่องมือ ประสิทธิภาพในการประมวลผล คุณภาพในการประมวลผล และต้นทุนการประมวลผล เมื่อทำการตัด เครื่องมือจะต้องทนต่อแรงกดดัน อุณหภูมิสูง แรงเสียดทาน แรงกระแทก และการสั่นสะเทือน ดังนั้นวัสดุของเครื่องมือจึงควรมีคุณสมบัติพื้นฐานดังต่อไปนี้:
(1) ความแข็งและความทนทานต่อการสึกหรอ ความแข็งของวัสดุเครื่องมือจะต้องสูงกว่าความแข็งของวัสดุชิ้นงาน โดยทั่วไปต้องสูงกว่า 60HRC ยิ่งวัสดุเครื่องมือมีความแข็งมากเท่าใด ความทนทานต่อการสึกหรอก็จะดีขึ้นเท่านั้น
(2) ความแข็งแรงและความเหนียว วัสดุของเครื่องมือควรมีความแข็งแรงและความเหนียวสูงเพื่อทนต่อแรงตัด แรงกระแทก และการสั่นสะเทือน และป้องกันการแตกและการบิ่นของเครื่องมือ
(3) ทนความร้อน วัสดุของเครื่องมือควรทนความร้อนได้ดี ทนต่ออุณหภูมิในการตัดสูง และมีความสามารถในการต้านอนุมูลอิสระที่ดี
(4) ประสิทธิภาพและความประหยัดของกระบวนการ วัสดุเครื่องมือควรมีประสิทธิภาพการดัด การอบชุบด้วยความร้อน การเชื่อม การเจียร เป็นต้น และควรมีอัตราส่วนประสิทธิภาพต่อราคาที่สูง
2. ประเภท ประสิทธิภาพ คุณลักษณะ และการใช้งานของวัสดุเครื่องมือ
1. ประเภท คุณสมบัติ และลักษณะเฉพาะของวัสดุเครื่องมือเพชร และการใช้งานเครื่องมือ
เพชรเป็นอัญรูปของคาร์บอนและเป็นวัสดุที่มีความแข็งที่สุดที่พบในธรรมชาติ เครื่องมือเพชรมีความแข็งสูง ทนทานต่อการสึกหรอสูง และนำความร้อนสูง และใช้กันอย่างแพร่หลายในการประมวลผลโลหะที่ไม่ใช่เหล็กและวัสดุที่ไม่ใช่โลหะ โดยเฉพาะอย่างยิ่งในการตัดความเร็วสูงของอลูมิเนียมและโลหะผสมอลูมิเนียมซิลิกอน เครื่องมือเพชรเป็นเครื่องมือตัดหลักที่ยากต่อการทดแทน เครื่องมือเพชรที่สามารถบรรลุประสิทธิภาพสูง ความเสถียรสูง และการประมวลผลอายุการใช้งานยาวนานเป็นเครื่องมือที่ขาดไม่ได้และสำคัญในการประมวลผล CNC สมัยใหม่
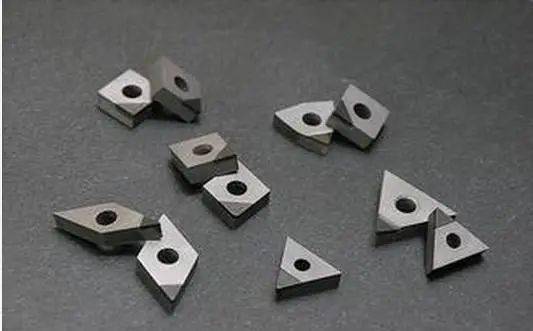
1) ประเภทของเครื่องมือเพชร
① เครื่องมือเพชรธรรมชาติ: เพชรธรรมชาติถูกนำมาใช้เป็นเครื่องมือตัดมาเป็นเวลาหลายร้อยปีแล้ว หลังจากการเจียรละเอียด เครื่องมือเพชรผลึกเดี่ยวธรรมชาติจะมีความคมมากเป็นพิเศษ โดยมีรัศมีขอบตัดสูงสุดถึง 0.002μm ซึ่งสามารถตัดได้อย่างบางมาก และสามารถประมวลผลชิ้นงานที่มีความแม่นยำสูงมากและมีความหยาบของพื้นผิวต่ำมาก ถือเป็นเครื่องมือตัดที่มีความแม่นยำสูงสุดที่ได้รับการยอมรับ เหมาะสม และไม่สามารถทดแทนได้
② เครื่องมือเพชร PCD: เพชรธรรมชาติมีราคาแพงและเพชรที่ใช้กันอย่างแพร่หลายที่สุดในการตัดคือเพชรโพลีคริสตัลไลน์ (PCD) ตั้งแต่ต้นทศวรรษ 1970 หลังจากการพัฒนาใบมีดเพชรโพลีคริสตัลไลน์ (เพชรโพลีคริสตัลไลน์ เรียกอีกอย่างว่า PCD) ที่เตรียมด้วยเทคโนโลยีการสังเคราะห์อุณหภูมิสูงและแรงดันสูงได้สำเร็จ เครื่องมือเพชรธรรมชาติก็ถูกแทนที่ด้วยเพชรโพลีคริสตัลไลน์เทียมในหลาย ๆ ครั้ง วัตถุดิบ PCD มีมากมายและมีราคาเพียงไม่กี่ในสิบถึงหนึ่งโหลของเพชรธรรมชาติ
เครื่องมือ PCD ไม่สามารถเจียรขอบที่คมมากได้ และคุณภาพพื้นผิวของชิ้นงานที่ผ่านการแปรรูปก็ไม่ดีเท่ากับเพชรธรรมชาติ ในปัจจุบัน การผลิตใบมีด PCD ที่มีตัวหักเศษโลหะในอุตสาหกรรมไม่ใช่เรื่องง่าย ดังนั้น PCD จึงใช้ได้เฉพาะกับการตัดโลหะที่ไม่ใช่เหล็กและโลหะที่ไม่ใช่เหล็กอย่างแม่นยำเท่านั้น และยากที่จะทำการตัดกระจกที่มีความแม่นยำสูงเป็นพิเศษ
③ เครื่องมือเพชร CVD: เทคโนโลยีเพชร CVD ปรากฏขึ้นในญี่ปุ่นตั้งแต่ช่วงปลายทศวรรษปี 1970 และต้นทศวรรษปี 1980 เพชร CVD หมายถึงการสังเคราะห์ฟิล์มเพชรบนพื้นผิวที่ไม่เป็นเนื้อเดียวกัน (เช่น คาร์ไบด์ซีเมนต์ เซรามิก ฯลฯ) โดยการสะสมไอเคมี (CVD) เพชร CVD มีโครงสร้างและคุณสมบัติเช่นเดียวกับเพชรธรรมชาติ
ประสิทธิภาพของเพชร CVD นั้นใกล้เคียงกับเพชรธรรมชาติมาก โดยมีข้อดีของเพชรผลึกเดี่ยวธรรมชาติและเพชรผลึกโพลีคริสตัลลีน (PCD) และในระดับหนึ่งก็เอาชนะข้อบกพร่องของทั้งสองได้
(2) ลักษณะการทำงานของเครื่องมือเพชร
① ความแข็งและความทนทานต่อการสึกหรอสูงมาก: เพชรธรรมชาติเป็นสารที่มีความแข็งที่สุดที่พบในธรรมชาติ เพชรมีความทนทานต่อการสึกหรอสูงมาก เมื่อประมวลผลวัสดุที่มีความแข็งสูง อายุการใช้งานของเครื่องมือเพชรจะมากกว่าเครื่องมือคาร์ไบด์ซีเมนต์ 10 ถึง 100 เท่าหรืออาจถึงหลายร้อยเท่า
② ค่าสัมประสิทธิ์แรงเสียดทานต่ำมาก: ค่าสัมประสิทธิ์แรงเสียดทานระหว่างเพชรและโลหะที่ไม่ใช่เหล็กบางชนิดต่ำกว่าเครื่องมืออื่นๆ ค่าสัมประสิทธิ์แรงเสียดทานต่ำหมายถึงการเสียรูปน้อยลงระหว่างการประมวลผล ซึ่งสามารถลดแรงตัดได้
③ ขอบคมตัดที่คมมาก: ขอบคมตัดของเครื่องมือเพชรสามารถลับคมได้คมมาก เครื่องมือเพชรผลึกเดี่ยวจากธรรมชาติสามารถลับคมได้สูงถึง 0.002-0.008μm ซึ่งสามารถตัดได้บางเป็นพิเศษและประมวลผลได้อย่างแม่นยำเป็นพิเศษ
④ การนำความร้อนได้สูงมาก: เพชรมีคุณสมบัติการนำความร้อนและการแพร่กระจายความร้อนสูง ความร้อนจากการตัดระบายออกได้ง่าย และอุณหภูมิของส่วนที่ตัดของเครื่องมือก็ต่ำ
⑤ ค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อนต่ำ: ค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อนของเพชรมีขนาดเล็กกว่าค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อนของคาร์ไบด์ซีเมนต์หลายเท่า และการเปลี่ยนแปลงของขนาดเครื่องมือที่เกิดจากความร้อนในการตัดมีขนาดเล็กมาก ซึ่งมีความสำคัญโดยเฉพาะอย่างยิ่งสำหรับการประมวลผลความแม่นยำและความแม่นยำสูงพิเศษที่มีข้อกำหนดความแม่นยำของมิติสูง
(3) การประยุกต์ใช้เครื่องมือเพชร
เครื่องมือเพชรส่วนใหญ่ใช้สำหรับการตัดละเอียดและการเจาะโลหะที่ไม่ใช่เหล็กและวัสดุที่ไม่ใช่โลหะด้วยความเร็วสูง เหมาะสำหรับการประมวลผลโลหะที่ไม่ใช่เหล็กที่ทนทานต่อการสึกหรอต่างๆ เช่น ผงโลหะเสริมใยแก้ว วัสดุเซรามิก เป็นต้น โลหะที่ไม่ใช่เหล็กที่ทนทานต่อการสึกหรอต่างๆ เช่น โลหะผสมซิลิกอนอะลูมิเนียมต่างๆ การตกแต่งโลหะที่ไม่ใช่เหล็กต่างๆ
ข้อเสียของเครื่องมือเพชรคือไม่เสถียรต่อความร้อน เมื่ออุณหภูมิในการตัดเกิน 700 ถึง 800 องศา เครื่องมือจะสูญเสียความแข็งอย่างสมบูรณ์ นอกจากนี้ เครื่องมือยังไม่เหมาะสำหรับการตัดโลหะที่มีธาตุเหล็ก เนื่องจากเพชร (คาร์บอน) ทำปฏิกิริยากับอะตอมของเหล็กได้ง่ายที่อุณหภูมิสูง โดยเปลี่ยนอะตอมของคาร์บอนเป็นโครงสร้างของกราไฟต์ และทำให้เครื่องมือเสียหายได้ง่าย
2. ชนิด คุณสมบัติ และลักษณะเฉพาะของวัสดุเครื่องมือคิวบิกโบรอนไนไตรด์ และการใช้งานเครื่องมือ
คิวบิกโบรอนไนไตรด์ (CBN) เป็นวัสดุที่มีความแข็งมากเป็นอันดับสอง ซึ่งสังเคราะห์ขึ้นด้วยวิธีที่คล้ายกับวิธีการผลิตเพชร โดยมีความแข็งและความสามารถในการนำความร้อนเป็นรองเพียงเพชรเท่านั้น CBN มีเสถียรภาพทางความร้อนที่ยอดเยี่ยมและไม่เกิดออกซิเดชันเมื่อถูกความร้อนถึง 10,000 องศาในบรรยากาศ CBN มีคุณสมบัติทางเคมีที่เสถียรมากสำหรับโลหะเหล็ก และสามารถใช้กันอย่างแพร่หลายในการแปรรูปผลิตภัณฑ์เหล็ก
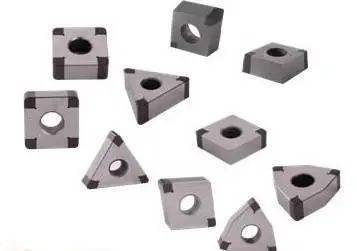
(1) ประเภทของเครื่องมือคิวบิกโบรอนไนไตรด์
คิวบิกโบรอนไนไตรด์ (CBN) เป็นสารที่ไม่มีอยู่ในธรรมชาติ สามารถแบ่งได้เป็น 2 ประเภท คือ ผลึกเดี่ยว (single crystal) และผลึกหลายผลึก (poly crystal) ได้แก่ ผลึกเดี่ยว CBN และผลึกหลายผลึกคิวบิกโบรอนไนไตรด์ (poly crystal) หรือเรียกสั้นๆ ว่า PCBN CBN เป็นอัญรูปหนึ่งของโบรอนไนไตรด์ (BN) และมีโครงสร้างคล้ายเพชร
PCBN (polycyanide cubed boron nitride) คือวัสดุโพลีคริสตัลไลน์ที่ผลิตขึ้นโดยการหลอมรวมวัสดุ CBN ละเอียดเข้าด้วยกันผ่านเฟสยึด (TiC, TiN, Al, Ti เป็นต้น) ภายใต้ความร้อนและแรงดันสูง ปัจจุบัน PCBN เป็นวัสดุเครื่องมือที่มีความแข็งรองลงมาจากเพชรที่สังเคราะห์ขึ้นโดยเทียมเท่านั้น โดยเรียกวัสดุนี้และเพชรโดยรวมว่าวัสดุเครื่องมือที่มีความแข็งเป็นพิเศษ PCBN ส่วนใหญ่ใช้ในการผลิตเครื่องมือหรือเครื่องมืออื่นๆ
เครื่องมือ PCBN สามารถแบ่งได้เป็นใบมีด PCBN แบบครบวงจรและใบมีดคอมโพสิต PCBN ที่ผ่านการเผาด้วยคาร์ไบด์ซีเมนต์
ใบมีดคอมโพสิต PCBN ผลิตขึ้นโดยการหลอมชั้น PCBN ที่มีความหนา {{0}}.5-1.0 มม. บนคาร์ไบด์ซีเมนต์ซึ่งมีความแข็งแรงและความเหนียวที่ดี ประสิทธิภาพการทำงานผสมผสานความเหนียวที่ดีเข้ากับความแข็งสูงและทนต่อการสึกหรอ ช่วยแก้ปัญหาความแข็งแรงในการดัดต่ำและการเชื่อมใบมีด CBN ที่ยาก
(2) คุณสมบัติหลักและลักษณะของคิวบิกโบรอนไนไตรด์
แม้ว่าความแข็งของคิวบิกโบรอนไนไตรด์จะต่ำกว่าเพชรเล็กน้อย แต่ก็สูงกว่าวัสดุที่มีความแข็งสูงอื่นๆ มาก ข้อได้เปรียบที่โดดเด่นของ CBN คือความเสถียรทางความร้อนที่สูงกว่าเพชรมาก ซึ่งสามารถอุณหภูมิสูงกว่า 1,200 องศาได้ (เพชรอยู่ที่ 700-800 องศา) ข้อได้เปรียบที่โดดเด่นอีกประการหนึ่งคือ CBN ไม่ทำปฏิกิริยาทางเคมีและไม่ทำปฏิกิริยาทางเคมีกับเหล็กที่ 1200-1300 องศา ลักษณะการทำงานหลักของคิวบิกโบรอนไนไตรด์มีดังต่อไปนี้
① ความแข็งและทนต่อการสึกหรอสูง: โครงสร้างผลึกของ CBN นั้นคล้ายกับเพชร และมีความแข็งและความแข็งแรงที่ใกล้เคียงกับเพชร PCBN เหมาะอย่างยิ่งสำหรับการประมวลผลวัสดุที่มีความแข็งสูงซึ่งสามารถเจียรได้ก่อนเท่านั้น และช่วยให้ได้คุณภาพพื้นผิวชิ้นงานที่ดีขึ้น
② ความเสถียรทางความร้อนสูง: ความต้านทานความร้อนของ CBN สามารถเข้าถึงได้ 1400-1500 องศา ซึ่งสูงกว่าความต้านทานความร้อนของเพชรเกือบ 1 เท่า (700-800 องศา) เครื่องมือ PCBN สามารถตัดโลหะผสมที่ทนอุณหภูมิสูงและเหล็กชุบแข็งได้ด้วยความเร็วสูงกว่าเครื่องมือคาร์ไบด์ 3-5 เท่า
③ ความเสถียรทางเคมีที่ยอดเยี่ยม: ไม่ทำปฏิกิริยาเคมีกับวัสดุเหล็กที่ระดับ 1200-1300 และจะไม่สึกกร่อนรุนแรงเท่าเพชร ในขณะนี้ ยังคงรักษาความแข็งของคาร์ไบด์ได้ เครื่องมือ PCBN เหมาะสำหรับการตัดชิ้นส่วนเหล็กชุบแข็งและเหล็กหล่อเย็น และสามารถใช้กันอย่างแพร่หลายในการตัดเหล็กหล่อความเร็วสูง
④ การนำความร้อนได้ดี: แม้ว่าการนำความร้อนของ CBN จะไม่สามารถตามทันเพชรได้ แต่ในบรรดาวัสดุเครื่องมือทุกชนิด การนำความร้อนของ PCBN ก็เป็นรองเพียงเพชรเท่านั้น และสูงกว่าเหล็กกล้าความเร็วสูงและคาร์ไบด์มาก
⑤ ค่าสัมประสิทธิ์แรงเสียดทานต่ำ: ค่าสัมประสิทธิ์แรงเสียดทานที่ต่ำสามารถลดแรงตัด ลดอุณหภูมิในการตัด และปรับปรุงคุณภาพพื้นผิวในระหว่างการตัด
(3) การประยุกต์ใช้เครื่องมือคิวบิกโบรอนไนไตรด์
ลูกบาศก์โบรอนไนไตรด์เหมาะสำหรับการตกแต่งวัสดุที่ตัดยากต่างๆ เช่น เหล็กกล้าชุบแข็ง เหล็กหล่อแข็ง โลหะผสมที่ทนอุณหภูมิสูง คาร์ไบด์ซีเมนต์ วัสดุพ่นพื้นผิว ฯลฯ ความแม่นยำในการตัดสามารถเข้าถึง IT5 (IT6 สำหรับรู) และค่าความหยาบของพื้นผิวสามารถต่ำได้ถึง Ra1.25~0.20μm
วัสดุเครื่องมือคิวบิกโบรอนไนไตรด์มีความเหนียวและความแข็งแรงในการดัดต่ำ ดังนั้นเครื่องมือกลึงคิวบิกโบรอนไนไตรด์จึงไม่เหมาะสำหรับการกลึงหยาบที่ความเร็วต่ำและรับแรงกระแทกสูง ในขณะเดียวกันก็ไม่เหมาะสำหรับการตัดวัสดุที่มีความเหนียวสูง (เช่น โลหะผสมอลูมิเนียม โลหะผสมทองแดง โลหะผสมนิกเกิล เหล็กที่มีความเหนียวสูง ฯลฯ) เนื่องจากเมื่อตัดโลหะเหล่านี้ จะเกิดขอบที่สะสมมากเกินไป ซึ่งจะทำให้พื้นผิวที่ผ่านการกลึงเสื่อมสภาพ
3. ชนิด คุณสมบัติ และคุณลักษณะของวัสดุเครื่องมือเซรามิกและการใช้งานเครื่องมือ
เครื่องมือเซรามิกมีคุณลักษณะของความแข็งสูง ทนทานต่อการสึกหรอดี ทนความร้อนได้ดีเยี่ยม และมีเสถียรภาพทางเคมี และไม่ยึดติดกับโลหะได้ง่าย เครื่องมือเซรามิกมีตำแหน่งที่สำคัญมากในเครื่องจักร CNC เครื่องมือเซรามิกได้กลายเป็นเครื่องมือหลักอย่างหนึ่งสำหรับการตัดด้วยความเร็วสูงและวัสดุที่ตัดได้ยาก เครื่องมือเซรามิกใช้กันอย่างแพร่หลายในการตัดด้วยความเร็วสูง การตัดแบบแห้ง การตัดแข็ง และการตัดวัสดุที่ตัดได้ยาก เครื่องมือเซรามิกสามารถประมวลผลวัสดุที่มีความแข็งสูงได้อย่างมีประสิทธิภาพ ซึ่งเครื่องมือแบบดั้งเดิมไม่สามารถประมวลผลได้เลย โดยทำให้เกิด "การกลึงแทนการเจียร" ความเร็วในการตัดที่เหมาะสมที่สุดของเครื่องมือเซรามิกสามารถสูงกว่าเครื่องมือคาร์ไบด์ซีเมนต์ 2 ถึง 10 เท่า จึงช่วยปรับปรุงประสิทธิภาพการผลิตการตัดได้อย่างมาก วัตถุดิบหลักที่ใช้ในวัสดุเครื่องมือเซรามิกเป็นองค์ประกอบที่มีมากที่สุดในเปลือกโลก ดังนั้นการส่งเสริมและใช้งานเครื่องมือเซรามิกจึงมีความสำคัญอย่างยิ่งต่อการปรับปรุงผลผลิต ลดต้นทุนการประมวลผล และประหยัดโลหะมีค่าเชิงกลยุทธ์ และยังช่วยส่งเสริมความก้าวหน้าของเทคโนโลยีการตัดอีกด้วย
(1) ประเภทของวัสดุเครื่องมือเซรามิก
วัสดุเครื่องมือเซรามิกโดยทั่วไปสามารถแบ่งออกได้เป็น 3 ประเภท ได้แก่ เซรามิกที่มีฐานเป็นอะลูมินา เซรามิกที่มีฐานเป็นซิลิกอนไนไตรด์ และเซรามิกที่มีฐานเป็นซิลิกอนไนไตรด์-อะลูมินาแบบผสม โดยวัสดุเครื่องมือเซรามิกที่มีฐานเป็นอะลูมินาและซิลิกอนไนไตรด์เป็นวัสดุที่ใช้กันอย่างแพร่หลายที่สุด เซรามิกที่มีฐานเป็นซิลิกอนไนไตรด์มีประสิทธิภาพเหนือกว่าเซรามิกที่มีฐานเป็นอะลูมินา
(2) สมรรถนะและคุณลักษณะของเครื่องมือเซรามิก
ลักษณะการทำงานของเครื่องมือเซรามิกมีดังนี้:
① ความแข็งสูงและทนต่อการสึกหรอได้ดี: แม้ว่าความแข็งของเครื่องมือเซรามิกจะไม่สูงเท่ากับ PCD และ PCBN แต่ก็สูงกว่าเครื่องมือคาร์ไบด์ซีเมนต์และเหล็กความเร็วสูงมาก โดยสูงถึง 93~95HRA เครื่องมือเซรามิกสามารถประมวลผลวัสดุที่มีความแข็งสูงซึ่งยากต่อการประมวลผลด้วยเครื่องมือแบบดั้งเดิม และเหมาะสำหรับการตัดความเร็วสูงและการตัดแข็ง
② ทนต่ออุณหภูมิสูงและทนความร้อนได้ดี: เครื่องมือเซรามิกยังสามารถตัดได้ในอุณหภูมิสูงเกิน 1,200 องศา เครื่องมือเซรามิกมีคุณสมบัติทางกลที่อุณหภูมิสูงได้ดีเยี่ยม เครื่องมือเซรามิก Al2O3 มีความต้านทานการเกิดออกซิเดชันที่ดีเป็นพิเศษ ขอบตัดสามารถใช้งานได้อย่างต่อเนื่องแม้จะอยู่ในสถานะร้อนจัด ดังนั้น เครื่องมือเซรามิกจึงสามารถตัดแห้งได้ จึงไม่จำเป็นต้องใช้ของเหลวตัด
③ มีความเสถียรทางเคมีที่ดี: เครื่องมือเซรามิกไม่ยึดติดกับโลหะได้ง่าย และทนต่อการกัดกร่อนและมีความเสถียรทางเคมี ซึ่งสามารถลดการสึกหรอจากการยึดติดของเครื่องมือได้
④ ค่าสัมประสิทธิ์แรงเสียดทานต่ำ: เครื่องมือเซรามิกมีความสัมพันธ์ต่ำกับโลหะและค่าสัมประสิทธิ์แรงเสียดทานต่ำ ซึ่งสามารถลดแรงตัดและอุณหภูมิในการตัดได้
(3) การประยุกต์ใช้เครื่องมือเซรามิก
เซรามิกเป็นวัสดุเครื่องมือชนิดหนึ่งที่ใช้สำหรับการตกแต่งความเร็วสูงและการตกแต่งกึ่งสำเร็จรูป เครื่องมือเซรามิกเหมาะสำหรับการตัดเหล็กหล่อต่างๆ (เหล็กหล่อสีเทา เหล็กเหนียว เหล็กหล่อเหนียว เหล็กหล่อเย็น เหล็กหล่อโลหะผสมสูงที่ทนทานต่อการสึกหรอ) และเหล็ก (เหล็กโครงสร้างคาร์บอน เหล็กโครงสร้างโลหะผสม เหล็กกล้าแรงสูง เหล็กแมงกานีสสูง เหล็กชุบแข็ง ฯลฯ) และยังสามารถใช้ตัดโลหะผสมทองแดง กราไฟท์ พลาสติกวิศวกรรม และวัสดุคอมโพสิตได้อีกด้วย
วัสดุเครื่องมือเซรามิกมีปัญหาเรื่องความแข็งแรงในการดัดงอต่ำและความเหนียวต่อแรงกระแทกต่ำ และไม่เหมาะสำหรับการตัดภายใต้ความเร็วต่ำและแรงกระแทก
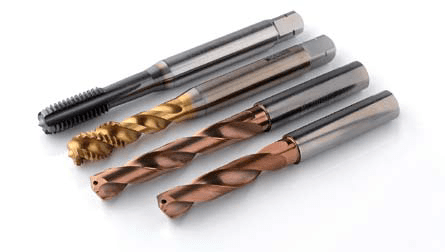
4. ประสิทธิภาพและคุณลักษณะของวัสดุเครื่องมือเคลือบและการใช้งานเครื่องมือ
เครื่องมือเคลือบเป็นวิธีสำคัญอย่างหนึ่งในการปรับปรุงประสิทธิภาพของเครื่องมือ การเกิดขึ้นของเครื่องมือเคลือบได้ก่อให้เกิดความก้าวหน้าครั้งสำคัญในด้านประสิทธิภาพการตัดของเครื่องมือ เครื่องมือเคลือบทำขึ้นโดยการเคลือบสารทนไฟหนึ่งชั้นหรือมากกว่านั้นซึ่งมีความทนทานต่อการสึกหรอบนตัวเครื่องมือที่แข็งแรง เครื่องมือเคลือบจะรวมพื้นผิวของเครื่องมือเข้ากับสารเคลือบแข็ง จึงช่วยปรับปรุงประสิทธิภาพของเครื่องมือได้อย่างมาก เครื่องมือเคลือบสามารถปรับปรุงประสิทธิภาพการประมวลผล ปรับปรุงความแม่นยำในการประมวลผล ยืดอายุการใช้งานของเครื่องมือ และลดต้นทุนการประมวลผล
เครื่องมือตัดประมาณ 80% ที่ใช้ในเครื่องมือเครื่อง CNC รุ่นใหม่ใช้เครื่องมือเคลือบ เครื่องมือเคลือบจะเป็นเครื่องมือประเภทที่สำคัญที่สุดในสาขาการประมวลผล CNC ในอนาคต
(1) ประเภทของเครื่องมือเคลือบ
เครื่องมือเคลือบสามารถแบ่งออกได้ขึ้นอยู่กับวิธีการเคลือบ เครื่องมือเคลือบแบบสะสมไอเคมี (CVD) และเครื่องมือเคลือบแบบสะสมไอกายภาพ (PVD) โดยทั่วไป เครื่องมือเคลือบคาร์ไบด์จะใช้การสะสมไอเคมี และอุณหภูมิการสะสมอยู่ที่ประมาณ 1,000 องศา เครื่องมือเหล็กกล้าความเร็วสูงเคลือบโดยทั่วไปจะใช้การสะสมไอกายภาพ และอุณหภูมิการสะสมอยู่ที่ประมาณ 500 องศา
ตามวัสดุฐานที่แตกต่างกันของเครื่องมือเคลือบ เครื่องมือเคลือบสามารถแบ่งได้เป็นเครื่องมือเคลือบคาร์ไบด์ เครื่องมือเคลือบเหล็กกล้าความเร็วสูง และเครื่องมือเคลือบเซรามิกและวัสดุแข็งพิเศษ (เพชรและลูกบาศก์โบรอนไนไตรด์)
ตามคุณสมบัติของวัสดุเคลือบ เครื่องมือเคลือบสามารถแบ่งได้เป็น 2 ประเภท คือ เครื่องมือเคลือบ "แข็ง" และเครื่องมือเคลือบ "อ่อน" เป้าหมายหลักของเครื่องมือเคลือบ "แข็ง" คือความแข็งและทนต่อการสึกหรอสูง ข้อดีหลักคือความแข็งสูงและทนต่อการสึกหรอได้ดี โดยทั่วไปคือเคลือบ TiC และ TiN เป้าหมายของเครื่องมือเคลือบ "อ่อน" คือค่าสัมประสิทธิ์แรงเสียดทานต่ำหรือที่เรียกว่าเครื่องมือหล่อลื่นตัวเอง ค่าสัมประสิทธิ์แรงเสียดทานกับวัสดุชิ้นงานนั้นต่ำมาก เพียงประมาณ 0.1 ซึ่งสามารถลดการยึดเกาะ ลดแรงเสียดทาน และลดแรงตัดและอุณหภูมิในการตัด
เมื่อไม่นานมานี้มีการพัฒนาเครื่องมือเคลือบนาโน เครื่องมือเคลือบประเภทนี้สามารถใช้วัสดุเคลือบต่างๆ ร่วมกันได้ (เช่น โลหะ/โลหะ โลหะ/เซรามิก เซรามิก/เซรามิก เป็นต้น) เพื่อตอบสนองความต้องการด้านการทำงานและประสิทธิภาพที่แตกต่างกัน การเคลือบนาโนที่ออกแบบมาอย่างเหมาะสมสามารถทำให้วัสดุของเครื่องมือมีคุณสมบัติต้านแรงเสียดทานและการสึกหรอที่ยอดเยี่ยม และมีคุณสมบัติหล่อลื่นในตัวเอง ซึ่งเหมาะสำหรับการตัดแห้งความเร็วสูง
(2) ลักษณะของเครื่องมือเคลือบ
ลักษณะการทำงานของเครื่องมือเคลือบมีดังนี้:
① ประสิทธิภาพทางกลและการตัดที่ดี: เครื่องมือเคลือบผสมผสานคุณสมบัติที่ยอดเยี่ยมของวัสดุฐานและวัสดุเคลือบ โดยรักษาความเหนียวที่ดีและความแข็งแรงสูงของวัสดุฐานไว้ได้ ในขณะเดียวกันก็มีความแข็งสูง ทนทานต่อการสึกหรอสูง และค่าสัมประสิทธิ์แรงเสียดทานต่ำของการเคลือบ ดังนั้น ความเร็วในการตัดของเครื่องมือเคลือบจึงเพิ่มขึ้นได้มากกว่า 2 เท่าเมื่อเทียบกับเครื่องมือที่ไม่ได้เคลือบ และอนุญาตให้มีอัตราป้อนที่สูงกว่า นอกจากนี้ อายุการใช้งานของเครื่องมือเคลือบยังได้รับการปรับปรุงอีกด้วย
② ความคล่องตัวสูง: เครื่องมือเคลือบมีความคล่องตัวสูงและขยายขอบเขตการประมวลผลได้อย่างมาก เครื่องมือเคลือบหนึ่งชิ้นสามารถใช้แทนเครื่องมือที่ไม่ได้เคลือบได้หลายชิ้น
③ ความหนาของการเคลือบ: อายุการใช้งานของเครื่องมือจะเพิ่มขึ้นตามความหนาของการเคลือบที่เพิ่มขึ้น แต่เมื่อความหนาของการเคลือบถึงจุดอิ่มตัว อายุการใช้งานของเครื่องมือจะไม่เพิ่มขึ้นอย่างมีนัยสำคัญอีกต่อไป เมื่อการเคลือบหนาเกินไป อาจทำให้เกิดการลอกได้ง่าย และเมื่อการเคลือบบางเกินไป ความต้านทานการสึกหรอก็จะต่ำ
④ การเจียรซ้ำ: การเจียรซ้ำของใบมีดเคลือบไม่ดี อุปกรณ์เคลือบมีความซับซ้อน ความต้องการของกระบวนการสูง และเวลาในการเคลือบนาน
⑤ วัสดุเคลือบ: เครื่องมือที่มีวัสดุเคลือบต่างกันจะมีประสิทธิภาพการตัดต่างกัน ตัวอย่างเช่น การเคลือบ TiC มีข้อได้เปรียบในการตัดความเร็วต่ำ ในขณะที่ TiN เหมาะสำหรับการตัดความเร็วสูง
(3) การประยุกต์ใช้เครื่องมือเคลือบ
เครื่องมือเคลือบมีศักยภาพอย่างมากในสาขาการตัดเฉือนด้วยเครื่อง CNC และจะเป็นประเภทเครื่องมือที่สำคัญที่สุดในสาขาการตัดเฉือนด้วยเครื่อง CNC ในอนาคต เทคโนโลยีการเคลือบถูกนำไปใช้กับเครื่องกัดเอ็นมิล เครื่องคว้านดอกสว่าน เครื่องมือเจาะรูแบบผสม เฟืองเกียร์ เครื่องตัดขึ้นรูปเฟือง เครื่องตัดไสเฟือง เครื่องคว้านขึ้นรูป และเม็ดมีดแบบถอดเปลี่ยนได้ที่ติดตั้งบนเครื่องจักรต่างๆ เพื่อตอบสนองความต้องการในการตัดเหล็กและเหล็กหล่อ โลหะผสมทนความร้อน และโลหะที่ไม่ใช่เหล็กด้วยความเร็วสูง
5. ชนิด คุณสมบัติ ลักษณะเฉพาะ และการใช้งานของวัสดุเครื่องมือคาร์ไบด์ซีเมนต์
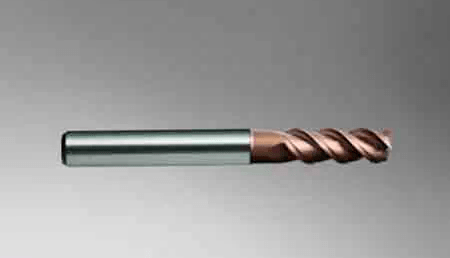
เครื่องมือคาร์ไบด์ซีเมนต์ โดยเฉพาะเครื่องมือคาร์ไบด์ซีเมนต์แบบเปลี่ยนหัวได้ เป็นผลิตภัณฑ์ชั้นนำของเครื่องมือกลึง CNC ตั้งแต่ทศวรรษ 1980 เป็นต้นมา เครื่องมือหรือใบมีดคาร์ไบด์ซีเมนต์แบบเปลี่ยนหัวได้และแบบเปลี่ยนหัวได้หลายประเภทได้รับการขยายไปสู่เครื่องมือตัดต่างๆ ในจำนวนนั้น เครื่องมือคาร์ไบด์ซีเมนต์แบบเปลี่ยนหัวได้ขยายตัวจากเครื่องมือกลึงแบบธรรมดาและเครื่องตัดปาดหน้า ไปสู่เครื่องมือที่มีความแม่นยำ เครื่องมือที่ซับซ้อน และเครื่องมือขึ้นรูปต่างๆ
(1) ประเภทของเครื่องมือคาร์ไบด์ซีเมนต์
ตามองค์ประกอบทางเคมีหลัก คาร์ไบด์ซีเมนต์สามารถแบ่งได้เป็นคาร์ไบด์ซีเมนต์ที่ใช้ทังสเตนคาร์ไบด์ และคาร์ไบด์ซีเมนต์ที่ใช้ไททาเนียมคาร์ไบด์ (ไนไตรด์) (TiC (N))
คาร์ไบด์ซีเมนต์ที่ใช้ทังสเตนคาร์ไบด์มี 3 ประเภท ได้แก่ ประเภททังสเตนโคบอลต์ (YG) ประเภททังสเตนโคบอลต์ไททาเนียม (YT) และประเภทคาร์ไบด์หายาก (YW) แต่ละประเภทมีข้อดีและข้อเสียที่แตกต่างกัน ส่วนประกอบหลัก ได้แก่ ทังสเตนคาร์ไบด์ (WC) ไททาเนียมคาร์ไบด์ (TiC) แทนทาลัมคาร์ไบด์ (TaC) ไนโอเบียมคาร์ไบด์ (NbC) เป็นต้น เฟสพันธะโลหะที่ใช้กันทั่วไปคือ Co
คาร์ไบด์ซีเมนต์ที่ใช้ไททาเนียมคาร์ไบด์ (ไนไตรด์) เป็นคาร์ไบด์ซีเมนต์ที่มี TiC เป็นองค์ประกอบหลัก (บางชนิดมีการเติมคาร์ไบด์หรือไนไตรด์อื่นๆ ลงไป) และเฟสพันธะโลหะที่ใช้กันทั่วไปคือ โมลิบดีนัมและนิกเกิล
ISO (องค์กรระหว่างประเทศเพื่อการมาตรฐาน) แบ่งการตัดคาร์ไบด์ซีเมนต์ออกเป็น 3 ประเภท:
หมวด K รวมถึง Kl0~K40 เทียบเท่ากับหมวด YG ของประเทศฉัน (องค์ประกอบหลักคือ WC-Co)
หมวด P รวมถึง P01~P50 เทียบเท่ากับหมวด YT ของประเทศฉัน (องค์ประกอบหลักคือ WC-TiC-Co)
หมวด M รวมถึง M10~M40 เทียบเท่ากับหมวด YW ของประเทศของฉัน (องค์ประกอบหลักคือ WC-TiC-TaC(NbC)-Co)
แต่ละยี่ห้อจะแสดงด้วยตัวเลขระหว่าง 01 ถึง 50 เพื่อแสดงถึงโลหะผสมที่มีระดับตั้งแต่ความแข็งสูงไปจนถึงความเหนียวสูงสุด
(2) ลักษณะการทำงานของเครื่องมือคาร์ไบด์ซีเมนต์
ลักษณะการทำงานของเครื่องมือคาร์ไบด์ซีเมนต์มีดังนี้:
① ความแข็งสูง: เครื่องมือคาร์ไบด์ซีเมนต์ทำจากคาร์ไบด์ (เรียกว่าเฟสแข็ง) ที่มีความแข็งและจุดหลอมเหลวสูงและสารยึดเกาะโลหะ (เรียกว่าเฟสการยึดเกาะ) ผ่านทางผงโลหะวิทยา ความแข็งของคาร์ไบด์ซีเมนต์จะถึง 89-93HRA ซึ่งสูงกว่าเหล็กกล้าความเร็วสูงมาก ที่ 5400 องศา ความแข็งจะยังคงถึง 82-87HRA ซึ่งเท่ากับความแข็งของเหล็กกล้าความเร็วสูงที่อุณหภูมิห้อง (83-86HRA) ค่าความแข็งของคาร์ไบด์ซีเมนต์จะแตกต่างกันไปตามลักษณะ ปริมาณ ขนาดอนุภาค และเนื้อหาของเฟสการยึดเกาะโลหะของคาร์ไบด์ และโดยทั่วไปจะลดลงตามการเพิ่มขึ้นของเนื้อหาเฟสการยึดเกาะโลหะ เมื่อเนื้อหาเฟสการยึดเกาะเท่ากัน ความแข็งของโลหะผสม YT จะสูงกว่าโลหะผสม YG และโลหะผสมที่เติม TaC (NbC) จะมีความแข็งที่อุณหภูมิสูงสูงกว่า
② ความแข็งแรงและความเหนียวในการดัดงอ: ความแข็งแรงในการดัดงอของคาร์ไบด์ซีเมนต์ที่ใช้กันทั่วไปนั้นอยู่ในช่วง 900-1500MPa ยิ่งเนื้อหาของเฟสการยึดติดโลหะสูงขึ้นเท่าใด ความแข็งแรงในการดัดงอก็จะสูงขึ้นเท่านั้น เมื่อเนื้อหาของสารยึดเกาะเท่ากัน ความแข็งแรงของโลหะผสมประเภท YG (WC-Co) จะสูงกว่าของโลหะผสมประเภท YT (WC-TiC-Co) และความแข็งแรงจะลดลงเมื่อปริมาณ TiC เพิ่มขึ้น คาร์ไบด์ซีเมนต์เป็นวัสดุเปราะ และความแข็งแรงในการกระทบที่อุณหภูมิห้องจะอยู่ที่ 1/30 ถึง 1/8 ของเหล็กกล้าความเร็วสูงเท่านั้น
(3) การประยุกต์ใช้เครื่องมือคาร์ไบด์ซีเมนต์ที่ใช้กันทั่วไป
โลหะผสมประเภท YG ส่วนใหญ่ใช้สำหรับการแปรรูปเหล็กหล่อ โลหะที่ไม่ใช่เหล็ก และวัสดุที่ไม่ใช่โลหะ คาร์ไบด์ซีเมนต์เนื้อละเอียด (เช่น YG3X, YG6X) มีความแข็งและทนต่อการสึกหรอสูงกว่าคาร์ไบด์เนื้อปานกลางเมื่อมีปริมาณโคบอลต์เท่ากัน เหมาะสำหรับการแปรรูปเหล็กหล่อแข็งพิเศษบางชนิด สแตนเลสออสเทนนิติก โลหะผสมทนความร้อน โลหะผสมไททาเนียม ทองแดงแข็ง และวัสดุฉนวนที่ทนต่อการสึกหรอ
ข้อดีที่โดดเด่นของคาร์ไบด์ซีเมนต์ประเภท YT คือมีความแข็งสูง ทนความร้อนได้ดี มีความแข็งและความแข็งแรงในการอัดที่อุณหภูมิสูงมากกว่าประเภท YG และมีความต้านทานการเกิดออกซิเดชันที่ดี ดังนั้น เมื่อจำเป็นต้องใช้เครื่องมือที่มีความทนทานต่อความร้อนและการสึกหรอสูง ควรเลือกเกรดที่มีปริมาณ TiC สูงกว่า โลหะผสม YT เหมาะสำหรับการแปรรูปวัสดุพลาสติก เช่น เหล็ก แต่ไม่เหมาะสำหรับการแปรรูปโลหะผสมไททาเนียมและโลหะผสมอลูมิเนียมซิลิกอน
โลหะผสม YW มีคุณสมบัติทั้งของโลหะผสม YG และ YT และมีคุณสมบัติโดยรวมที่ดี สามารถใช้ในการแปรรูปเหล็ก เหล็กหล่อ และโลหะที่ไม่ใช่เหล็ก หากเพิ่มปริมาณโคบอลต์ในโลหะผสมประเภทนี้อย่างเหมาะสม ความแข็งแรงก็จะสูงขึ้นมาก และสามารถใช้ในการแปรรูปแบบหยาบและการตัดเป็นระยะๆ ของวัสดุที่แปรรูปยากต่างๆ
6. ชนิด คุณลักษณะ และการใช้งานของเครื่องมือเหล็กกล้าความเร็วสูง
เหล็กกล้าความเร็วสูง (HSS) เป็นเหล็กกล้าเครื่องมือโลหะผสมสูงที่มีองค์ประกอบโลหะผสมจำนวนมาก เช่น W, Mo, Cr และ V เครื่องมือเหล็กกล้าความเร็วสูงมีประสิทธิภาพโดยรวมที่ยอดเยี่ยมในแง่ของความแข็งแกร่ง ความเหนียว และความสามารถในการแปรรูป เหล็กกล้าความเร็วสูงยังคงครองตำแหน่งสำคัญในเครื่องมือที่ซับซ้อน โดยเฉพาะอย่างยิ่งในการผลิตเครื่องมือแปรรูปรู เครื่องตัดกัด เครื่องมือทำเกลียว เครื่องกลึง เครื่องมือตัดเฟือง และเครื่องมืออื่น ๆ ที่มีรูปร่างใบมีดซับซ้อน เครื่องมือเหล็กกล้าความเร็วสูงสามารถลับคมคมตัดได้ง่าย
เหล็กกล้าความเร็วสูงสามารถแบ่งออกได้เป็นเหล็กกล้าความเร็วสูงเอนกประสงค์และเหล็กกล้าความเร็วสูงสมรรถนะสูงตามการใช้งานที่แตกต่างกัน
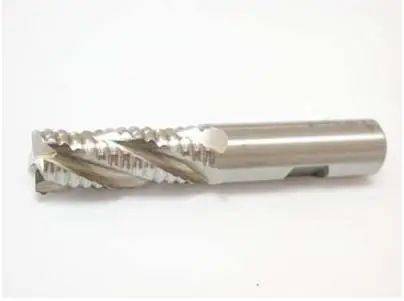
(1) เครื่องมือเหล็กกล้าความเร็วสูงเอนกประสงค์
เหล็กกล้าความเร็วสูงเอนกประสงค์ โดยทั่วไปสามารถแบ่งได้เป็น 2 ประเภท ได้แก่ เหล็กทังสเตนและเหล็กทังสเตน-โมลิบดีนัม เหล็กกล้าความเร็วสูงประเภทนี้มีทังสเตน 0.7% ถึง 0.9% ตามปริมาณทังสเตนที่แตกต่างกันในเหล็ก สามารถแบ่งได้เป็นเหล็กทังสเตนที่มี W 12% หรือ 18% เหล็กทังสเตน-โมลิบดีนัมที่มี W 6% หรือ 8% และเหล็กโมลิบดีนัมที่มี W 2% หรือไม่มีเลย เหล็กกล้าความเร็วสูงเอนกประสงค์มีความแข็ง (63-66HRC) และทนต่อการสึกหรอ มีความแข็งแรงและความเหนียวสูง มีความเหนียวและความยืดหยุ่นสูง จึงมีเทคโนโลยีการแปรรูปที่ดี จึงใช้กันอย่างแพร่หลายในการผลิตเครื่องมือที่ซับซ้อนต่างๆ
① เหล็กทังสเตน: เกรดทั่วไปของเหล็กทังสเตนความเร็วสูงสำหรับใช้งานทั่วไปคือ W18Cr4V (ย่อว่า W18) ซึ่งมีประสิทธิภาพโดยรวมที่ดี ความแข็งที่อุณหภูมิสูงที่ 6000 องศาคือ 48.5HRC ซึ่งสามารถใช้ในการผลิตเครื่องมือที่ซับซ้อนต่างๆ ได้ มีข้อดีคือสามารถเจียรได้ดีและมีความไวต่อการแยกคาร์บอนต่ำ แต่เนื่องจากมีปริมาณคาร์ไบด์สูง การกระจายที่ไม่สม่ำเสมอ อนุภาคขนาดใหญ่ ความแข็งแรงและความเหนียวต่ำ
② เหล็กทังสเตน-โมลิบดีนัม: หมายถึงเหล็กความเร็วสูงที่ได้จากการแทนที่ทังสเตนบางส่วนในเหล็กทังสเตนด้วยโมลิบดีนัม เหล็กทังสเตน-โมลิบดีนัมเกรดทั่วไปคือ W6Mo5Cr4V2 (ย่อว่า M2) อนุภาคคาร์ไบด์ของ M2 นั้นละเอียดและสม่ำเสมอ และมีความแข็งแรง ความเหนียว และความยืดหยุ่นที่อุณหภูมิสูงดีกว่า W18Cr4V เหล็กทังสเตน-โมลิบดีนัมอีกชนิดหนึ่งคือ W9Mo3Cr4V (ย่อว่า W9) ซึ่งมีเสถียรภาพทางความร้อนสูงกว่าเหล็ก M2 เล็กน้อย มีความแข็งแรงในการดัดงอและความเหนียวดีกว่า W6M05Cr4V2 และมีความสามารถในการตัดเฉือนที่ดี
(2) เครื่องมือเหล็กกล้าความเร็วสูงประสิทธิภาพสูง
เหล็กกล้าความเร็วสูงสมรรถนะสูงหมายถึงเหล็กกล้าประเภทใหม่ที่เพิ่มปริมาณคาร์บอน ปริมาณวาเนเดียม และธาตุโลหะผสม เช่น โคบอลต์และอะลูมิเนียม ลงในองค์ประกอบเหล็กกล้าความเร็วสูงทั่วไป จึงทำให้มีความทนทานต่อความร้อนและการสึกหรอดีขึ้น โดยเหล็กกล้าประเภทนี้แบ่งออกเป็นประเภทหลักๆ ดังต่อไปนี้:
① เหล็กกล้าความเร็วสูงคาร์บอนสูง เหล็กกล้าความเร็วสูงคาร์บอนสูง (เช่น 95W18Cr4V) มีความแข็งสูงที่อุณหภูมิห้องและอุณหภูมิสูง เหมาะสำหรับการผลิตเครื่องมือสำหรับการแปรรูปเหล็กธรรมดาและเหล็กหล่อ สว่าน ดอกรีมเมอร์ ก๊อก และเครื่องตัดกัดที่มีข้อกำหนดด้านความทนทานต่อการสึกหรอสูง หรือการแปรรูปวัสดุที่แข็งกว่า ไม่เหมาะสำหรับงานกระแทกที่มีแรงกระแทกสูง
② เหล็กกล้าความเร็วสูงที่มีวาเนเดียมสูง เกรดทั่วไป เช่น W12Cr4V4Mo (ย่อว่า EV4) มี V 3%~5% ทนทานต่อการสึกหรอได้ดี และเหมาะสำหรับการตัดวัสดุที่เครื่องมือสึกหรอได้ง่ายมาก เช่น ไฟเบอร์ ยางแข็ง พลาสติก เป็นต้น นอกจากนี้ยังสามารถใช้ในการแปรรูปสเตนเลส เหล็กกล้าแรงสูง และโลหะผสมที่ทนอุณหภูมิสูงได้อีกด้วย
③ เหล็กกล้าความเร็วสูงโคบอลต์ เป็นเหล็กกล้าความเร็วสูงที่มีความแข็งเป็นพิเศษซึ่งมีส่วนผสมของโคบอลต์ เกรดทั่วไป เช่น W2Mo9Cr4VCo8 (ย่อว่า M42) มีความแข็งสูง โดยสามารถแข็งได้ถึง 69~70HRC เหล็กกล้าชนิดนี้เหมาะสำหรับการแปรรูปวัสดุที่แปรรูปยาก เช่น เหล็กทนความร้อนที่มีความแข็งแรงสูง โลหะผสมที่ทนต่ออุณหภูมิสูง โลหะผสมไททาเนียม เป็นต้น M42 มีคุณสมบัติในการเจียรได้ดีและเหมาะสำหรับการผลิตเครื่องมือที่มีความแม่นยำและซับซ้อน แต่ไม่เหมาะสำหรับการทำงานภายใต้สภาวะการตัดแบบกระแทก
④ เหล็กกล้าความเร็วสูงอลูมิเนียม เป็นเหล็กกล้าความเร็วสูงที่มีความแข็งเป็นพิเศษที่มีส่วนผสมของอลูมิเนียม เกรดทั่วไปได้แก่ W6Mo5Cr4V2Al (ย่อว่า 501) ความแข็งที่อุณหภูมิสูงที่ 6000 องศายังสูงถึง 54HRC ประสิทธิภาพการตัดเทียบเท่ากับ M42 เหมาะสำหรับการผลิตเครื่องตัดกัด สว่าน เครื่องคว้านดอก เครื่องตัดเฟือง เครื่องคว้าน ฯลฯ ใช้ในการแปรรูปเหล็กอัลลอยด์ สเตนเลส เหล็กกล้าแรงสูง และโลหะผสมที่ทนอุณหภูมิสูง
⑤ เหล็กกล้าความเร็วสูงที่มีความแข็งเป็นพิเศษ ไนโตรเจน เกรดทั่วไป ได้แก่ W12M03Cr4V3N (ย่อว่า (V3N) เป็นเหล็กกล้าความเร็วสูงที่มีความแข็งเป็นพิเศษที่มีไนโตรเจนเป็นส่วนประกอบ ความแข็ง ความแข็งแรง และความเหนียวเทียบเท่ากับ M42 สามารถใช้ทดแทนเหล็กกล้าความเร็วสูงที่มีโคบอลต์เป็นส่วนประกอบ และใช้ในการตัดวัสดุที่ประมวลผลยากด้วยความเร็วต่ำ และการประมวลผลความแม่นยำสูงด้วยความเร็วต่ำ
(3) การหลอมเหล็กความเร็วสูงและผงโลหะเหล็กความเร็วสูง
เหล็กกล้าความเร็วสูงสามารถแบ่งตามกระบวนการผลิตที่แตกต่างกันได้เป็นเหล็กกล้าความเร็วสูงที่ผ่านการหลอม และเหล็กกล้าความเร็วสูงที่ผ่านการหลอมผงโลหะ
① การหลอมเหล็กความเร็วสูง: เหล็กความเร็วสูงทั่วไปและเหล็กความเร็วสูงประสิทธิภาพสูงนั้นผลิตขึ้นด้วยวิธีการหลอม เหล็กเหล่านี้ถูกนำไปทำเป็นอุปกรณ์ตัดผ่านกระบวนการต่างๆ เช่น การหลอม การหล่อแท่งโลหะ การชุบ และการรีด ปัญหาที่ร้ายแรงซึ่งมักเกิดขึ้นได้ง่ายเมื่อหลอมเหล็กความเร็วสูงคือ การแยกตัวของคาร์ไบด์ คาร์ไบด์ที่แข็งและเปราะจะกระจายตัวไม่สม่ำเสมอในเหล็กความเร็วสูง และเมล็ดหยาบ (มากถึงสิบไมครอน) ซึ่งส่งผลเสียต่อความต้านทานการสึกหรอ ความเหนียว และประสิทธิภาพการตัดของเครื่องมือเหล็กความเร็วสูง
② เหล็กกล้าความเร็วสูงจากโลหะผง (PM HSS): เหล็กกล้าความเร็วสูงจากโลหะผง (PM HSS) คือของเหลวเหล็กที่หลอมละลายในเตาเหนี่ยวนำความถี่สูง ซึ่งจะถูกทำให้เป็นละอองด้วยอาร์กอนแรงดันสูงหรือไนโตรเจนบริสุทธิ์ จากนั้นจึงทำการระบายความร้อนอย่างรวดเร็วเพื่อให้ได้โครงสร้างผลึกละเอียดและสม่ำเสมอ (ผงเหล็กความเร็วสูง) จากนั้นผงที่ได้จะถูกกดลงในใบมีดเปล่าภายใต้อุณหภูมิสูงและแรงดันสูง หรือทำเป็นเหล็กเปล่าก่อน จากนั้นจึงตีขึ้นรูปและรีดเป็นรูปร่างเครื่องมือ เมื่อเปรียบเทียบกับเหล็กกล้าความเร็วสูงที่ผลิตขึ้นโดยวิธีการหลอม PM HSS มีข้อได้เปรียบคือเมล็ดคาร์ไบด์ละเอียดและสม่ำเสมอ และมีความแข็งแรง ความเหนียว และความต้านทานการสึกหรอสูงกว่าการหลอมเหล็กกล้าความเร็วสูงมาก ในด้านเครื่องมือ CNC ที่ซับซ้อน เครื่องมือ PM HSS จะพัฒนาต่อไปและครองตำแหน่งที่สำคัญ เกรดทั่วไป เช่น F15, FR71, GFl, GF2, GF3, PT1, PVN เป็นต้น สามารถใช้ในการผลิตเครื่องมือตัดขนาดใหญ่ รับน้ำหนักหนัก และรับแรงกระแทกสูง และยังสามารถใช้ในการผลิตเครื่องมือตัดที่มีความแม่นยำได้อีกด้วย
หลักการในการเลือกวัสดุเครื่องมือ CNC
ปัจจุบันวัสดุเครื่องมือ CNC ที่ใช้กันอย่างแพร่หลาย ได้แก่ เครื่องมือเพชร เครื่องมือคิวบิกโบรอนไนไตรด์ เครื่องมือเซรามิก เครื่องมือเคลือบ เครื่องมือคาร์ไบด์ และเครื่องมือเหล็กความเร็วสูง วัสดุเครื่องมือมีหลากหลายเกรด และประสิทธิภาพก็แตกต่างกันมาก ตัวบ่งชี้ประสิทธิภาพหลักของวัสดุเครื่องมือต่างๆ แสดงอยู่ในตารางต่อไปนี้
วัสดุเครื่องมือสำหรับงานกลึง CNC จะต้องเลือกตามชิ้นงานที่จะกลึงและลักษณะของการกลึง การเลือกวัสดุเครื่องมือควรจับคู่กับวัตถุที่ต้องการกลึงอย่างเหมาะสม การจับคู่วัสดุเครื่องมือตัดและวัตถุที่ต้องการกลึงส่วนใหญ่หมายถึงการจับคู่คุณสมบัติเชิงกล คุณสมบัติทางกายภาพ และคุณสมบัติทางเคมีของทั้งสองอย่างเพื่อให้ได้อายุการใช้งานเครื่องมือที่ยาวนานที่สุดและผลผลิตการตัดสูงสุด
1. การจับคู่คุณสมบัติเชิงกลของวัสดุเครื่องมือตัดและวัตถุตัดเฉือน
ปัญหาการจับคู่คุณสมบัติเชิงกลของเครื่องมือตัดและวัตถุที่ใช้ในการกลึงนั้น ส่วนใหญ่แล้วมักเกิดจากการจับคู่พารามิเตอร์คุณสมบัติเชิงกล เช่น ความแข็งแรง ความเหนียว และความแข็งของวัสดุเครื่องมือและชิ้นงาน วัสดุเครื่องมือที่มีคุณสมบัติเชิงกลต่างกันนั้นเหมาะสำหรับการกลึงวัสดุชิ้นงานที่แตกต่างกัน
① The order of tool material hardness is: diamond tool> cubic boron nitride tool> ceramic tool> cemented carbide>เหล็กกล้าความเร็วสูง
② The order of bending strength of tool materials is: high-speed steel> cemented carbide> ceramic tool>เครื่องมือเพชรและลูกบาศก์โบรอนไนไตรด์
③ The order of toughness of tool materials is: high-speed steel> cemented carbide>เครื่องมือคิวบิกโบรอนไนไตรด์ เพชร และเซรามิก
วัสดุชิ้นงานที่มีความแข็งสูงจะต้องได้รับการแปรรูปด้วยเครื่องมือที่มีความแข็งสูงกว่า ความแข็งของวัสดุเครื่องมือจะต้องสูงกว่าวัสดุชิ้นงาน โดยทั่วไปจะต้องสูงกว่า 60HRC ยิ่งวัสดุเครื่องมือมีความแข็งมากขึ้นเท่าใด ความทนทานต่อการสึกหรอก็จะดีขึ้นเท่านั้น ตัวอย่างเช่น เมื่อปริมาณโคบอลต์ในคาร์ไบด์ซีเมนต์เพิ่มขึ้น ความแข็งแรงและความเหนียวจะเพิ่มขึ้น และความแข็งจะลดลง ซึ่งเหมาะสำหรับการแปรรูปแบบหยาบ เมื่อปริมาณโคบอลต์ลดลง ความแข็งและความทนทานต่อการสึกหรอจะเพิ่มขึ้น ซึ่งเหมาะสำหรับการแปรรูปแบบละเอียด
เครื่องมือที่มีคุณสมบัติทางกลที่อุณหภูมิสูงนั้นเหมาะเป็นพิเศษสำหรับการตัดด้วยความเร็วสูง ประสิทธิภาพการทำงานที่อุณหภูมิสูงที่ยอดเยี่ยมของเครื่องมือเซรามิกทำให้สามารถตัดด้วยความเร็วสูงได้ และสามารถเพิ่มความเร็วในการตัดที่อนุญาตได้ 2 ถึง 10 เท่าเมื่อเทียบกับคาร์ไบด์ซีเมนต์
2. การจับคู่คุณสมบัติทางกายภาพของวัสดุเครื่องมือตัดกับวัตถุที่ใช้ในการแปรรูป
เครื่องมือที่มีคุณสมบัติทางกายภาพที่แตกต่างกัน เช่น เครื่องมือเหล็กกล้าความเร็วสูงที่มีการนำความร้อนสูงและจุดหลอมเหลวต่ำ เครื่องมือเซรามิกที่มีจุดหลอมเหลวสูงและการขยายตัวทางความร้อนต่ำ เครื่องมือเพชรที่มีการนำความร้อนสูงและการขยายตัวทางความร้อนต่ำ เป็นต้น เหมาะสำหรับการแปรรูปวัสดุชิ้นงานที่แตกต่างกัน เมื่อแปรรูปชิ้นงานที่มีการนำความร้อนต่ำ ควรใช้วัสดุเครื่องมือที่มีการนำความร้อนดีกว่า เพื่อให้ความร้อนในการตัดถ่ายเทได้อย่างรวดเร็วและลดอุณหภูมิในการตัด เพชรมีการนำความร้อนและการแพร่กระจายความร้อนสูง จึงสามารถกระจายความร้อนในการตัดได้อย่างง่ายดายโดยไม่ทำให้เกิดการเสียรูปจากความร้อนในปริมาณมาก ซึ่งมีความสำคัญโดยเฉพาะอย่างยิ่งสำหรับเครื่องมือตัดที่มีความแม่นยำซึ่งมีข้อกำหนดด้านความแม่นยำของมิติสูง
① อุณหภูมิความต้านทานความร้อนของวัสดุเครื่องมือต่างๆ: 700-8000 องศาสำหรับเครื่องมือเพชร, 13000-15000 องศาสำหรับเครื่องมือ PCBN, 1100-12000 องศาสำหรับเครื่องมือเซรามิก, 900-11000 องศาสำหรับคาร์ไบด์ซีเมนต์บนพื้นฐาน TiC(N), 800-9000 องศาสำหรับคาร์ไบด์ซีเมนต์บนพื้นฐาน WC แบบเม็ดละเอียดพิเศษ และ 600-7000 องศาสำหรับ HSS
② The order of thermal conductivity of various tool materials: PCD>PCBN>WC-based cemented carbide>TiC(N)-based cemented carbide>HSS>Si3N4-based ceramics>เซรามิกที่ใช้ Al2O3-
③The thermal expansion coefficients of various tool materials are in the following order: HSS>WC-based carbide>TiC(N)>Al2O3-based ceramics>PCBN>Si3N4-based ceramics>กรมควบคุมมลพิษ
④The thermal shock resistance of various tool materials is in the following order: HSS>WC-based carbide>Si3N4-based ceramics>PCBN>PCD>TiC(N)-based carbide>เซรามิกที่ใช้ Al2O3-
3. การจับคู่ประสิทธิภาพทางเคมีของวัสดุเครื่องมือตัดและวัตถุแปรรูป
ปัญหาการจับคู่ประสิทธิภาพทางเคมีของวัสดุเครื่องมือตัดและวัตถุแปรรูปส่วนใหญ่หมายถึงพารามิเตอร์ประสิทธิภาพทางเคมี เช่น ความสัมพันธ์ทางเคมี ปฏิกิริยาเคมี การแพร่กระจายและการละลายของวัสดุเครื่องมือและวัสดุชิ้นงาน เครื่องมือที่มีวัสดุต่างกันจะเหมาะสำหรับแปรรูปวัสดุชิ้นงานต่างกัน
①The anti-adhesion temperature of various tool materials (with steel) is: PCBN>ceramics>carbide>เอชเอสเอส
②The anti-oxidation temperature of various tool materials is: ceramics>PCBN>carbide>diamond>เอชเอสเอส
③ The diffusion strength of various tool materials (for steel) is: diamond>Si3N4-based ceramics>PCBN>Al2O3-based ceramics. The diffusion strength (for titanium) is: Al2O3-based ceramics>PCBN>SiC>Si3N4>เพชร.
4. การเลือกวัสดุเครื่องมือ CNC ที่เหมาะสม
โดยทั่วไปแล้ว PCBN เครื่องมือเซรามิก คาร์ไบด์เคลือบ และเครื่องมือคาร์ไบด์ที่ใช้ TiCN เหมาะสำหรับการกลึงโลหะเหล็ก เช่น เหล็กด้วยเครื่อง CNC ในขณะที่เครื่องมือ PCD เหมาะสำหรับการกลึงวัสดุโลหะที่ไม่ใช่เหล็ก เช่น Al, Mg, Cu และโลหะผสมและวัสดุที่ไม่ใช่โลหะ ตารางต่อไปนี้แสดงวัสดุชิ้นงานบางส่วนที่เหมาะสำหรับการกลึงด้วยวัสดุเครื่องมือต่างๆ